
محتوى
خلال مرحلة انطلاق المواد لأساس برج النقل، عادةً ما يتم قفل قطر مسمار التثبيت بواسطة هندسة اللوح الأساسي، وليس بواسطة الحمل. عندما يتمكن قضيب من الدرجة 36 مقاس 1 بوصة من توفير حوالي ثلث قدرة الإنتاج المطلوبة لرفع التصميم، نادرًا ما يكون الحل العملي هو إعادة حفر اللوحة؛ هو الانتقال إلى أستم F1554 الصف 105 في نفس القطر. هذا الصف عبارة عن مسمار تثبيت من سبائك الصلب مروي ومخفف مع حد أدنى من مقاومة الخضوع يبلغ 105 كيلو لكل بوصة مربعة، أي ما يقرب من ضعف قوة الخضوع للصف 55 وما يقرب من ثلاثة أضعاف قوة الخضوع للصف 36.
الاستنتاج الرئيسي: إذا كان التصميم الخاص بك يحتاج إلى قوة عالية، وليونة يمكن التنبؤ بها، ومواصفات مرساة هيكلية معترف بها، فإن ASTM F1554 الصف 105 هو الإعداد الافتراضي الصحيح للمثبتات الثقيلة. ثلاثة تفاصيل تحدد ما إذا كان يعمل على النحو المنشود: انخفاض القيم الميكانيكية عن قطر 2-1/2 بوصة، ويجب ألا يكون القضيب ملحومًا، ويجب أن تتوافق مجموعة الصمولة والغسالة مع تصنيف الشد 125 كيلو باسكال.
تغطي مواصفات F1554 مسامير التثبيت ذات الرأس، وقضبان التثبيت المستقيمة، ومسامير التثبيت المنحنية. الرقم الموجود في اسم الدرجة هو الحد الأدنى المضمون لقوة الخضوع بـ ksi. يستخدم الصف 36 الفولاذ الكربوني، ويستخدم الصف 55 فولاذًا كربونيًا عالي القوة، ويتطلب الصف 105 سبائك فولاذية متوسطة الكربون يتم تبريدها وتلطيفها. الفرق معدني، وليس تجميلي، ويظهر في كل تقرير اختبار.
يتوفر ASTM F1554 الصف 105 من 1/2 بوصة حتى القطر الأقصى الذي تغطيه الجداول الميكانيكية القياسية. يسرد الجدول أدناه القيم التي يجب أن يستوفيها تقرير الاختبار المعتمد قبل مغادرة المادة للمصنع.
105 كيلو باسكال الحد الأدنى للعائد
مضمون في نطاق 1/2 إلى 2-1/2 بوصة؛ الرقم "105" في اسم الصف هو وعد وليس هدفًا.
الحد الأدنى للاستطالة 15%
ليونة كافية للانحناء والمحاذاة والتوتر دون حدوث كسر هش في الظروف الميدانية العادية.
سبائك الصلب المروية والمخففة
تخلق المعالجة الحرارية بنية متماسكة من مادة المارتينسيت عبر قسم الشريط.
| الملكية | القطر 1/2 - 2-1/2 بوصة. | القطر أكثر من 2-1/2 بوصة. |
|---|---|---|
| قوة الشد، دقيقة (كيسي) | 125 | 115 |
| قوة الخضوع، دقيقة (كيسي) | 105 | 95 |
| استطالة في 2 بوصة، دقيقة (٪) | 15 | 15 |
| تقليل المساحة، الحد الأدنى (%) | 45 | 45 |
| معالجة المواد والحرارة | سبائك الصلب متوسطة الكربون، مروي ومخفف | |
الصف ذو القطر الكبير هو المكان الذي تحدث فيه أخطاء المواصفات. يفترض عدد من التفاصيل الهيكلية إنتاجية تبلغ 105 ksi بغض النظر عن القطر، لكن المعيار نفسه يدعو إلى قيم أقل على القضبان ذات القطر الكبير. تأكد دائمًا من القطر الفعلي مع الشركة المصنعة قبل قبول شهادة المطحنة.
اختيار الدرجة هو تمرين في التكلفة مقابل القوة. تضع المقارنة أدناه درجات F1554 الثلاثة بحيث يكون التباعد الحقيقي بينها مرئيًا.
| الملكية | الصف 36 | الصف 55 | Grade 105 |
|---|---|---|---|
| الحد الأدنى لقوة الخضوع (كيسي) | 36 | 55 | 105 |
| الحد الأدنى من قوة الشد (كيسي) | 58 | 75 | 125 |
| مادة نموذجية | الصلب الكربوني | الصلب الكربوني, normalized for large sizes | سبائك الصلب، مروي وخفف |
| سلوك اللحام | قابلة للحام مع الاحتياطات العادية | قابلة للحام ضمن حدود المعيار | غير مخصص للحام |
| تكلفة المواد النسبية | أدنى | معتدل | الأعلى |
يغطي الصف 36 الأساسات الخفيفة والأعمال المؤقتة. يتعامل الصف 55 مع معظم مثبتات اللوح الأساسي العادية. تحصل الدرجة 105 على قسطها عندما لا تترك لحظات الانقلاب، أو أحمال المعدات الديناميكية، أو أبعاد اللوحة الأساسية المحدودة مجالًا لمسمار أكبر. نظرًا لأن مقاييس قدرة الشد مع مربع القطر، فإن الانتقال من الدرجة 55 إلى الدرجة 105 يمكن أن يقلل قضيب 2-1/4 بوصة إلى حوالي 1-3/4 بوصة عند نفس حمل العمل، مما يؤدي إلى تقليص اللوح الأساسي ومسافات الحافة وعمق التضمين في خطوة واحدة.
الدرجة 105 ليست ببساطة أقوى بالمعنى العام. تقوم دورة التبريد والمزاج بتطوير مارتنسيت مقسى، والذي يوفر قوة إنتاجية عالية مع الحفاظ على ليونة كافية للانحناء دون تشقق. إن الحد الأدنى للاستطالة بنسبة 15% مهم في الحقل لأن القائمين بالتركيب يقومون بشكل روتيني بإعادة قضبان التثبيت المنحرفة إلى موضعها أو ثني الجزء العلوي من المرساة على شكل حرف J لتتناسب مع القالب.
يزيد قطرها عن 2-1/2 بوصة، وتنخفض ASTM F1554 Grade 105 إلى الحد الأدنى للإنتاجية 95 كيلو لكل بوصة والحد الأدنى للشد 115 كيلو لكل بوصة. إذا كان التصميم يستخدم قضيبًا مقاس 3 بوصات ولا يزال يفترض إنتاجية تبلغ 105 كيلو لكل بوصة مربعة، فسيتم حساب الاتصال بحوالي 10% أعلى من سعته المضمونة. يوضح المخطط الشريطي أدناه قيم الإنتاجية عبر مجموعة التقديرات.
الحد الأدنى لقوة الخضوع بدرجة F1554 (ksi)
36
الصف 36
55
الصف 55
105
Grade 105
95*
الصف 105>2-1/2 بوصة.
يتم تغيير ارتفاع الشريط إلى قيمة ksi؛ *تنطبق القيمة على القطر الذي يزيد عن 2-1/2 بوصة.
تعتبر الجلفنة بالغمس الساخن وفقًا لمعيار ASTM A123/A153 أكثر وسائل الحماية شيوعًا من التآكل لمسامير التثبيت لأن الفولاذ المدمج يحتاج إلى عمر خدمة طويل. الدرجة 105 عبارة عن سبائك فولاذية عالية القوة، ويمكن لخطوة التنظيف الحمضي قبل الجلفنة إدخال الهيدروجين إلى الفولاذ. تتحكم الشركة المصنعة المسؤولة في وقت التخليل ودرجة حرارة الحمام، وتضيف العديد من مواصفات المشروع التحقق من التقصف بالهيدروجين بعد الجلفنة. للحصول على مراجعة كاملة للتشطيبات ومخاطر العملية، راجع موقعنا أنواع المعالجة السطحية الترباس: دليل الاختيار الكامل .
يجب تجميع F1554 Grade 105 باستخدام صواميل سداسية ثقيلة وفقًا لمعيار ASTM A563 Grade DH أو DH3 (يتم التعرف أيضًا على ASTM A194 Grade 8) وغسالات مقواة وفقًا لمعيار ASTM F436. الجوز السداسي القياسي ليس قويًا بما يكفي لمسمار 125 رطل لكل بوصة مربعة، كما أن تخطي الغسالة الصلبة يسمح للصامولة بالتضمين في ألواح فولاذية أكثر ليونة.
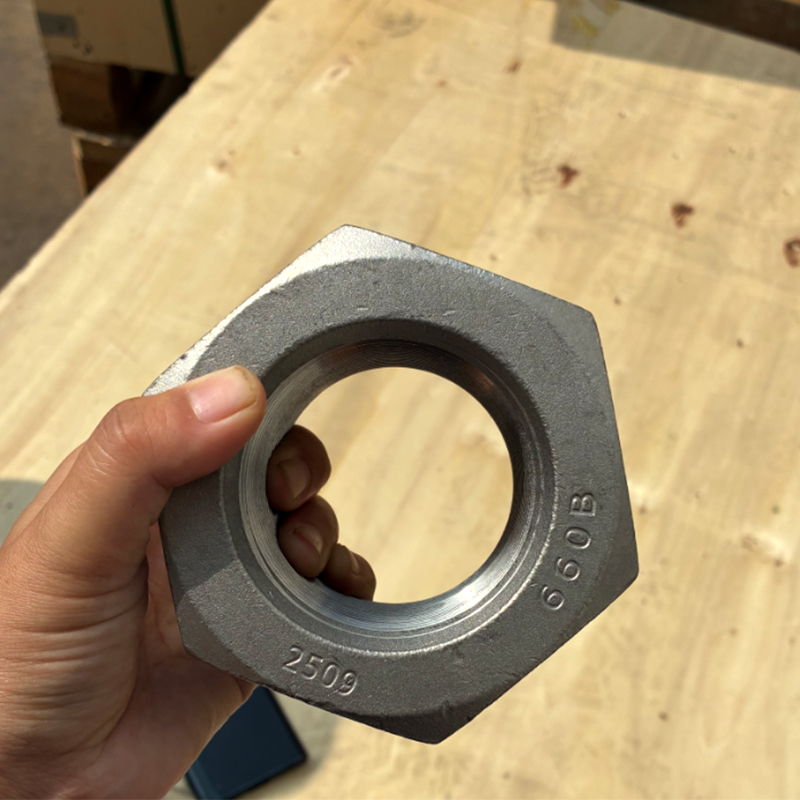 صامولة سداسية ثقيلة مجلفنة بالغمس الساخن من أجل براغي التثبيت عالية القوة تم تحديد هذا الجوز السداسي الثقيل مع طلاء الزنك بالغمس الساخن لمسامير التثبيت F1554 Grade 105، مما يتوافق مع قوة A563 DH أو DH3 المطلوبة ويمنع دمج الصمولة عند إقرانها بغسالات صلبة. عرض المنتج →
يقوم اللحام بتسخين القضيب المروي والمخفف فوق درجة حرارة التقسية، ويدمر البنية المجهرية المعالجة بالحرارة، ويترك منطقة ناعمة وضعيفة متأثرة بالحرارة. وبالتالي فإن نظام F1554 يعامل الدرجة 105 على أنها اتصال ميكانيكي فقط. إذا كان تصميم المرساة يتطلب اللحام، فقم بتصميم امتداد قارنة التوصيل الملولبة أو النزول إلى الدرجة 55 واتبع أحكام اللحام القياسية.
الطلب على الدرجة 105 يتبع الهياكل الطويلة أو النحيلة أو المحملة بشكل كبير. يمثل التوزيع أدناه محفظة مشاريع نموذجية؛ وتختلف الخلطات الفعلية حسب المنطقة، ولكن النمط ثابت: فالصناعات التي لا تستطيع تحمل تكلفة مرساة كبيرة هي بالضبط تلك التي تحدد أعلى درجة.
أبراج النقل، والإضاءة العالية، وهياكل الهوائيات تضع مسامير التثبيت في حالة توتر مستمر من أحمال الرياح، وفي المناطق الزلزالية، في الانقلاب الدوري. تستخدم المنشآت الصناعية الدرجة 105 حيث تقوم الضواغط والمطاحن والكسارات المثبتة على الانزلاق بإنشاء دورات تحميل متكررة على الأساسات. تستخدمها الجسور وهياكل النقل في إطارات دعم اللافتات والجسور ومعايير الإضاءة حيث تشارك صلابة مجموعة المرساة في التحليل الديناميكي. في جميع الحالات الثلاث، يكون الخيط المشترك هو نفسه: قطر الترباس محدود، لذا يجب أن يحمل الصف الحمولة.
تعتبر مسامير التثبيت من بين العناصر الأقل تكلفة في جدول البناء، إلا أن الدرجة الخاطئة أو تقرير الاختبار المفقود يمكن أن يوقف تسلسل التركيب بالكامل. استخدم الخطوات التالية باعتبارها العمود الفقري لمواصفات الشراء الخاصة بك.
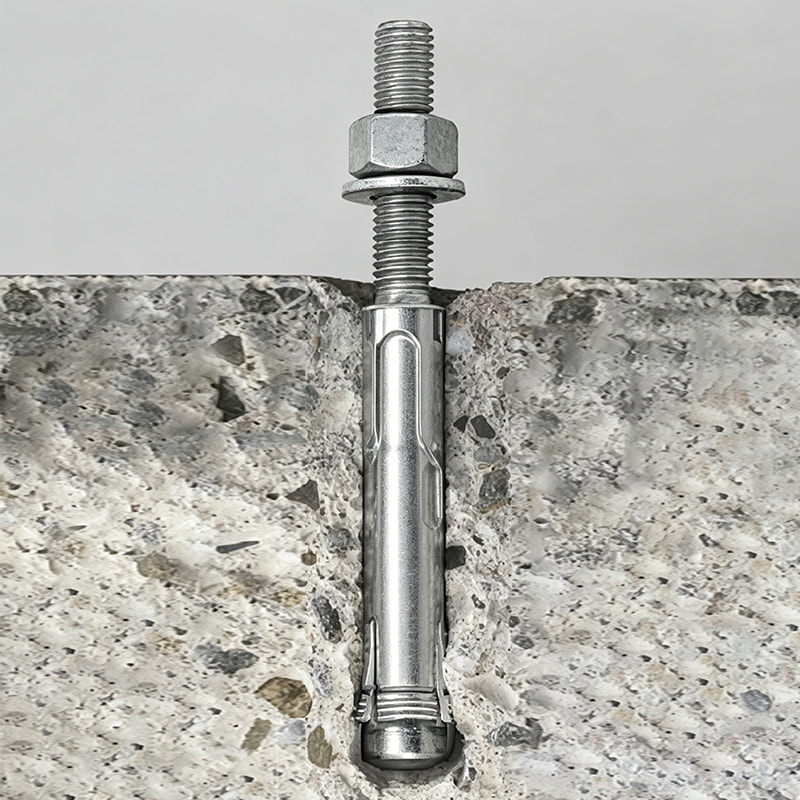 ASTM F1554 الكربون الصلب تراجع الساخنة المجلفن مرساة الترباس مسمار تثبيت قابل للتخصيص في الدرجات F1554 36 أو 55 أو 105، مع جلفنة بالغمس الساخن لمقاومة التآكل. إنه أمر أساسي لخطوات الشراء التي تساعد على تجنب تأخيرات الانتصاب المكلفة بسبب الدرجات الخاطئة أو تقارير الاختبار المفقودة. عرض المنتج →
إذا كنت بحاجة إلى مساعدة في التحقق من المواصفات مقابل رسم المشروع، فأرسل الرسم إلينا من خلال صفحة الاتصال قبل الالتزام بالمورد. نحن ندعم بشكل منتظم حزم التثبيت للهياكل الفولاذية، وبالنسبة للأحجام أو الأشكال المخصصة خارج النطاق القياسي، يمكننا مناقشة إنتاج OEM/ODM مباشرة.
إن تلقي الفحص هو بوابة الجودة الأخيرة قبل أن يختفي مسمار التثبيت في الخرسانة. تحافظ قائمة المراجعة القصيرة على توافق الأجهزة التي تم تسليمها مع غرض التصميم.
إذا كان المشروع يتطلب إعادة الاختبار، فاعمل مع الشركة المصنعة لأخذ عينات من الحرارة الأصلية بدلاً من قبول البدائل من مصادر ميدانية. يعتمد الامتثال بعد التثبيت على سجلات المالك، لذا قم بتقديم شهادات المطحنة مع الرسومات التنفيذية وسجلات عزم الدوران للتثبيت. يعد هذا الملف أيضًا أسرع دليل على المطابقة أثناء عملية التدقيق.
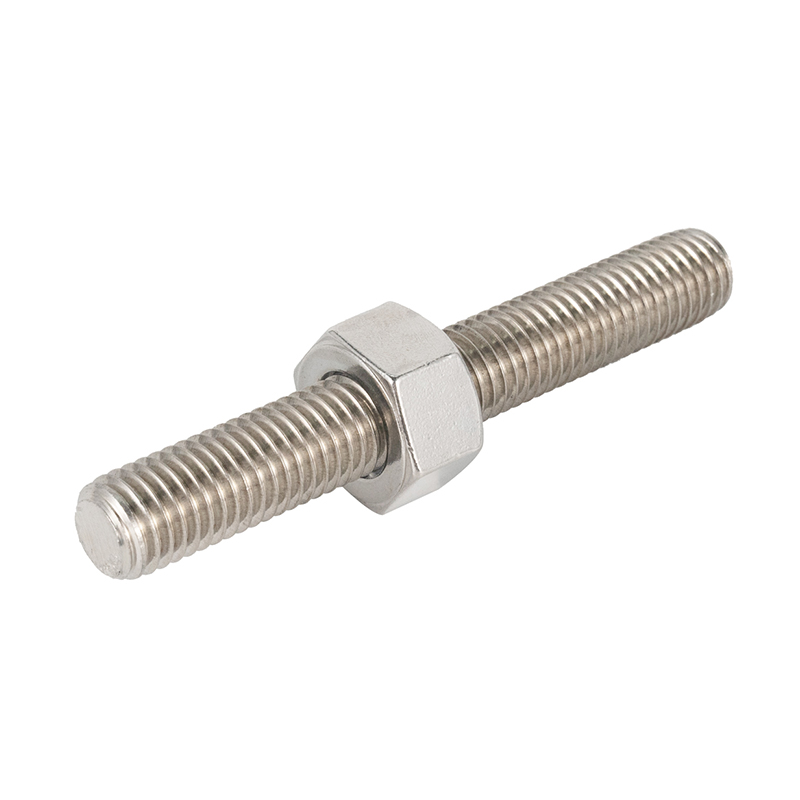 قضبان ملولبة بالكامل من الفولاذ الكربوني M10×300 درجة 8.8
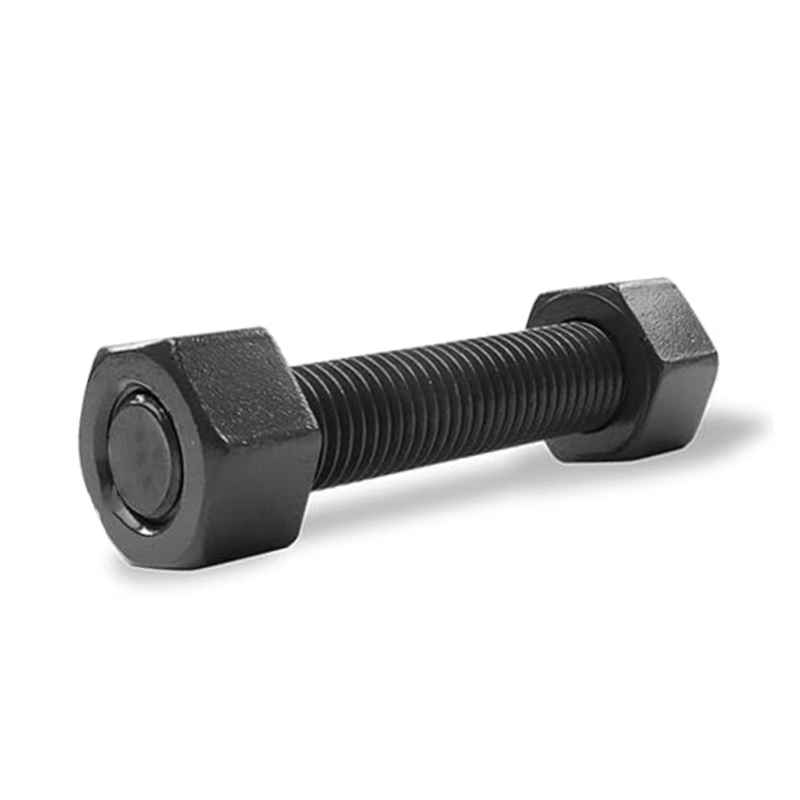 الكربون الصلب M16 × 300 الصف 8.8 المجلفن / شريط أسود كامل الخيوط
 M16*300 فولاذ كربوني درجة 8.8 PTFE مطلي باللون الأزرق، مسامير ملولبة بالكامل
1-8 UNC *5 "قضبان ملولبة من سبائك الصلب ASTM A193 B7
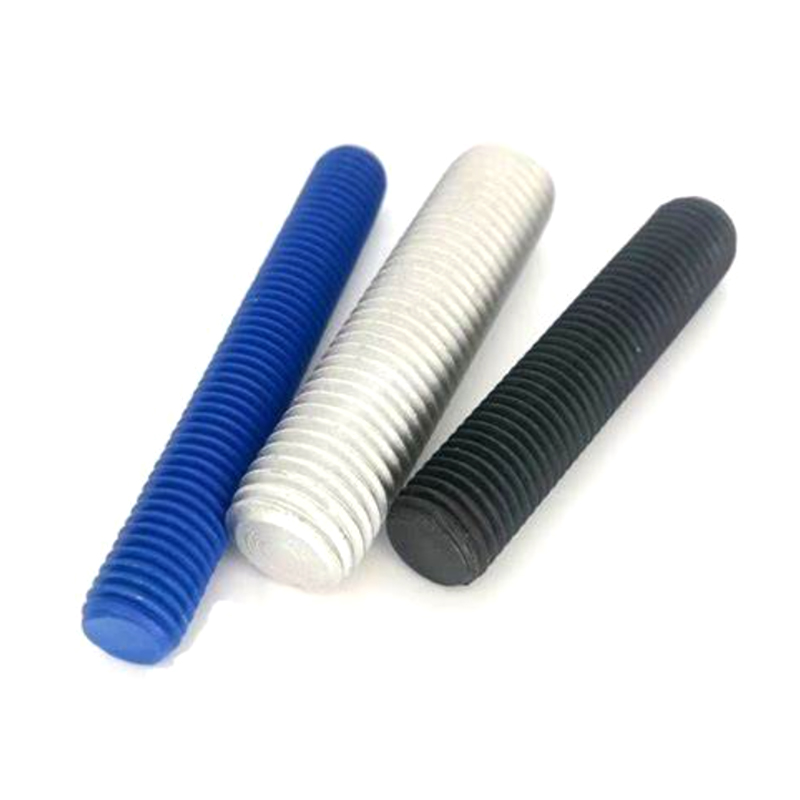 3/4 * 10 "قضبان مطلية بالزنك / أكسيد أسود / قضبان ملولبة B7 مجلفنة بالغمس الساخن
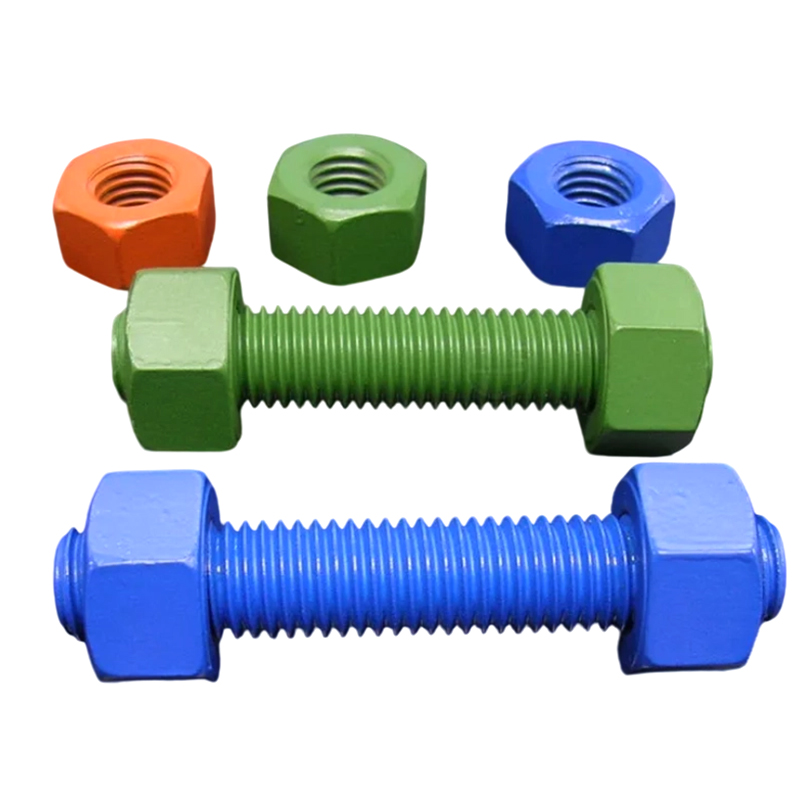 سبائك الصلب M27 * 300 PTFE / طلاء داكروميت B7 قضبان ملولبة ترصيع
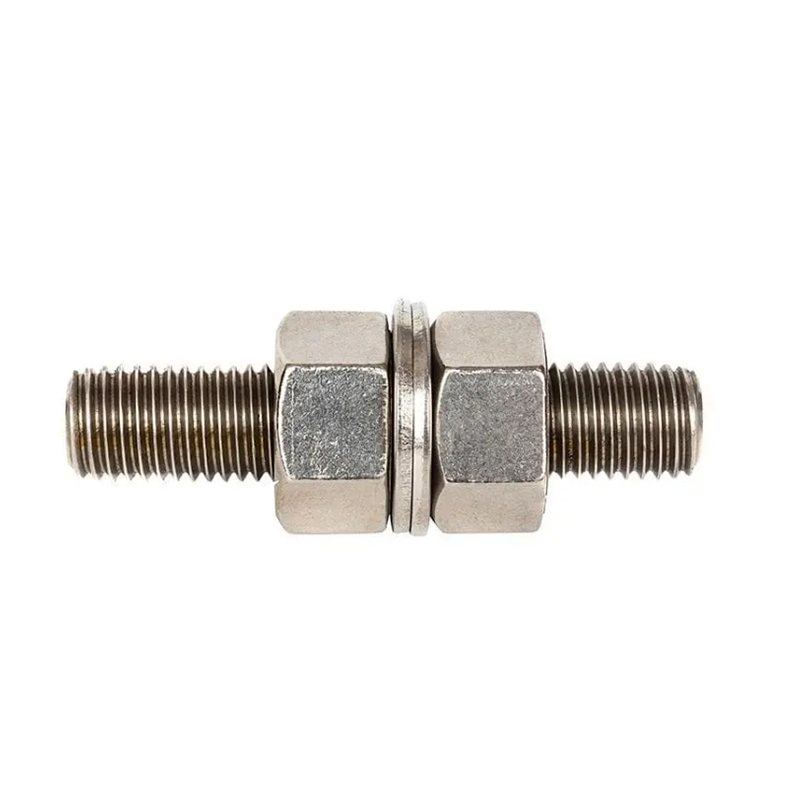 1-8 UNC *5 "سبائك فولاذية ASTM A193 B7 قضبان ملولبة درجة L7 ترصيع ملولب
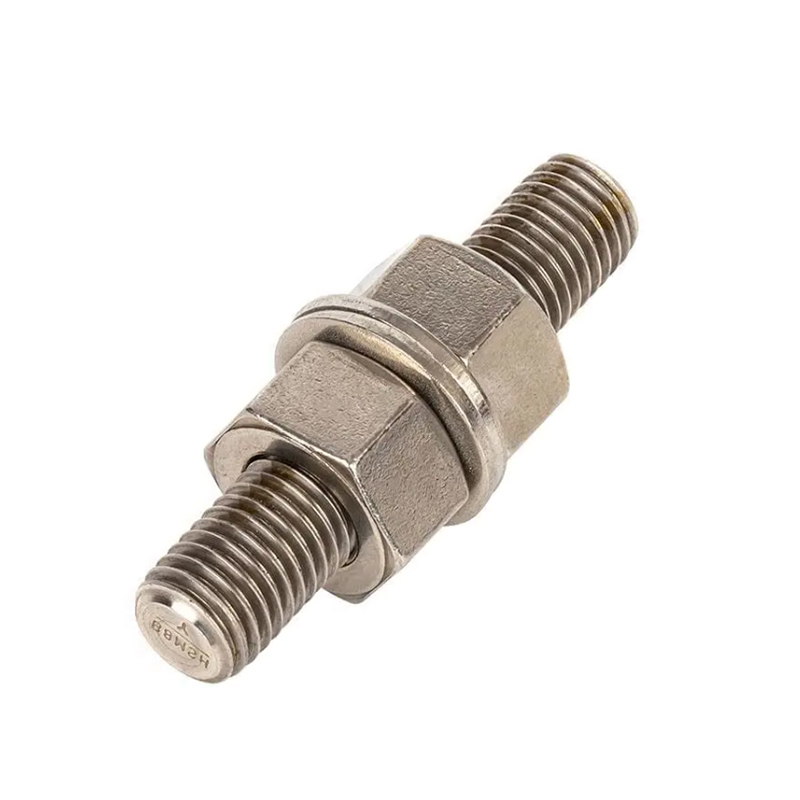 L7 مجلفن / أسود / سطح HDG 3/4 * 10 "شريط ملولب كامل
 معلومات الاتصال
 عنوان


 English
 中文简体
 Português
 Español
 Deutsch
 русский